Ошибка FANUC PS0011: NO FEEDRATE COMMANDED — причины
Сигнал PS0011 «NO FEEDRATE COMMANDED» останавливает выполнение программы на блоке с рабочей подачей: стойка FANUC не нашла в нём значения F и не получила его из предыдущих блоков. Ошибка относится к группе PS (Program/Syntax — ошибки программы), то есть чаще всего причина в тексте УП, а не в железе. Однако на практике её путают с проблемами привода и обратной связи, из-за чего теряется время на лишние проверки. Ниже — что означает код, при каких условиях возникает, как построить диагностику и в каких случаях действительно стоит смотреть на аппаратную часть.
- Что означает PS0011
- В каких блоках и режимах возникает ошибка
- Типичные причины и что проверить
- Порядок диагностики
- Как исправить и не допустить повтора
- Когда причина не в программе
- Соседние ошибки группы PS
- Заключение
Что означает PS0011
Текст сообщения — NO FEEDRATE COMMANDED, то есть «подача не задана». Стойка встретила команду, которая требует рабочей подачи (линейная или круговая интерполяция, резьба), а адрес F в блоке и в модальной памяти отсутствует либо равен нулю или недопустимо малому значению. Формулировка в руководствах FANUC по ряду серий также охватывает случай, когда заданная подача некорректна для режима. Точный текст и условия срабатывания зависят от серии (0i-D, 0i-F, 30i/31i/32i и др.) и версии ПО, поэтому сверяйтесь с руководством по обслуживанию и описанием аварийных сигналов именно вашего станка.
Важно понимать природу ошибки: PS — это проверка синтаксиса и логики блока до начала движения. Ось в момент сигнала не движется, сервоусилитель и двигатель исправны, а стойка просто отказывается интерпретировать блок. Подробнее о всей группе — в материале ошибки FANUC серии PS: что это.
В каких блоках и режимах возникает ошибка
Подача нужна не каждому блоку. Быстрый ход G00 работает без F, а вот интерполяция требует заданной скорости. Ошибка особенно коварна тем, что F в FANUC модален: однажды заданное значение действует до замены, пока его не сбросили. Поэтому «лишний» сброс состояния приводит к сигналу в совершенно безобидном на вид блоке.
| Ситуация | Что происходит | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| Первый G01/G02/G03 после запуска программы | В блоке нет F, модальной подачи нет | F не задана после G00 или в начале УП | Строку первого рабочего хода и блоки выше неё |
| Смена G94 ↔ G95 (мм/мин и мм/об) | Прежнее значение F теряет смысл | После смены режима подачу не задали заново | Блок с G94/G95 и следующий за ним рабочий ход |
| Запуск с середины программы (поиск блока, рестарт) | Модальные данные не накоплены | Пропущены блоки, где F была задана | Модальное F на странице состояния программы |
| Нарезание резьбы (G32, циклы) | Для шага резьбы нужно значение F (или E) | Шаг не указан или указан неверным адресом | Формат команды в руководстве по программированию |
| Явное F0 или слишком малое значение | Подача равна нулю или округляется до нуля | Опечатка, ошибка округления постпроцессора | Само значение F и формат вывода CAM |
| Работа через макропрограмму | F берётся из переменной или не передаётся | Аргумент не передан в вызов подпрограммы | Присвоение подачи и вызов (G65/M98) |
Типичные причины и что проверить
Для PS0011 характерно, что ответ почти всегда находится в нескольких строках перед блоком с сигналом. Причины можно разделить на три группы: ошибки при ручном написании, ошибки постпроцессора и последствия действий оператора.
Ошибки в ручной программе
- Пропущен адрес F в первом рабочем блоке — программа писалась «по образцу» другой, где подача задавалась ранее.
- Подача вынесена в блок с G00 и потому не действует: часть стоек ожидает её уже в рабочем блоке.
- Опечатка в адресе: вместо F записана другая буква, из-за чего значение воспринимается как другая команда.
- В режиме G95 подачу оставили в мм/мин (например, 200 вместо 0.2), что приводит к недопустимому значению.
Ошибки постпроцессора CAM
- Постпроцессор выводит F только при изменении значения: стоит один раз прервать выполнение и начать с другого блока, как подача «теряется».
- Формат вывода округляет малые значения подачи до нуля — например, при заданной точности в один знак после запятой.
- Для оси другого типа (поворотная, подача в градусах в минуту) пост выдаёт код подачи в неподходящем режиме.
Действия оператора
- Запуск с произвольного блока без восстановления модальных данных.
- Сброс (RESET) во время выполнения: после него в зависимости от настроек модальные коды и F могут быть сброшены.
- Ручное редактирование УП в памяти стойки с удалением строки, содержащей F.
Порядок диагностики
Алгоритм ниже подходит и для PS0011, и для большинства ошибок группы PS: он быстро отделяет программную причину от аппаратной. Подробнее общий подход к разбору кодов — в статье диагностика ЧПУ по коду ошибки.
- Зафиксируйте блок. Запишите номер строки и точный код с текстом сообщения. Курсор в режиме редактирования обычно стоит на блоке, где остановилась проверка.
- Посмотрите блок целиком. Есть ли F? Нет ли пробелов или лишних символов внутри адреса?
- Поднимитесь вверх по программе. Найдите последнюю заданную подачу, проверьте режим G94/G95 и единицы G20/G21 между ней и проблемным блоком.
- Проверьте модальные данные. На странице состояния команд посмотрите текущее значение F и активный режим подачи.
- Определите, как запускалась программа. Сначала или с середины. Если с середины — запустите с начала для проверки.
- Выполните программу в покадровом режиме без детали. Если сигнал повторяется на том же блоке — причина в тексте УП. Если исчез — искать нужно в действиях оператора и в состоянии модальных данных.
- Сравните с работающей программой. Прогоните на том же станке заведомо рабочую УП, чтобы исключить сбой настроек стойки.
Как отличить программную причину от аппаратной: при PS0011 нет сигналов тревоги привода (SV, SP), нет индикации на сервоусилителях и блоке питания, а сообщение возникает строго на одном и том же блоке программы. Если же то же самое происходит на заведомо корректных программах или сопровождается другими сигналами — переходите к проверке платы управления и силовой части. В таких случаях пригодятся материалы по сервоаварийным сигналам SV и неисправностям плат FANUC.
Как исправить и не допустить повтора
Исправление, как правило, сводится к добавлению подачи в нужный блок. Иллюстрация (значения условные, подбирайте по режимам обработки):
- Было:
G01 Z-10.— стойка выдаёт PS0011. - Стало (подача в мм/мин, G94):
G01 Z-10. F150. - Стало (подача в мм/об, G95):
G01 Z-10. F0.15.
Чтобы ошибка не возвращалась, закрепите практику:
- Задавайте F в первом рабочем блоке каждого инструмента и после каждой смены G94/G95.
- Настройте постпроцессор так, чтобы подача выводилась в каждом первом рабочем блоке операции, а не только при её изменении.
- Проверьте формат вывода подачи — количество знаков после запятой должно соответствовать минимальной подаче в программе.
- При запуске с середины программы используйте штатный механизм рестарта с восстановлением модальных данных либо задайте нужные G-коды и F вручную в блоке MDI.
- Разработайте шаблон шапки программы: единицы, плоскость, режим подачи, первая подача.
Если стойка работает с макропрограммами, дополнительно проверьте, как передаётся подача в параметрах вызова и не перезаписывается ли она в теле подпрограммы. О том, какие ещё проверки логики блока выполняет контроллер, см. разбор PS0005 — нет данных после адреса.
Когда причина не в программе
Строго говоря, PS0011 — не аппаратный сигнал. Но если после исправления программы остановки продолжаются, оператор замечает рывки подачи, срыв позиционирования или сопутствующие тревоги привода, нужно оценить состояние силовой и измерительной цепей. Типичные признаки: ошибки сервоусилителя, потеря связи с датчиком, нестабильная скорость оси при уже заданной подаче. В этих случаях диагностика продолжается в направлении привода, кабельных трасс и обратной связи, а не текста УП.
Перед заказом любого узла убедитесь по шильдику и документации, что он подходит вашему станку. Ориентиры по подбору — в разделах о диагностике сервосистемы ЧПУ и причинах поломки сервоусилителей FANUC. Каталог усилителей: сервоусилители; кабельные линии: кабели FANUC.
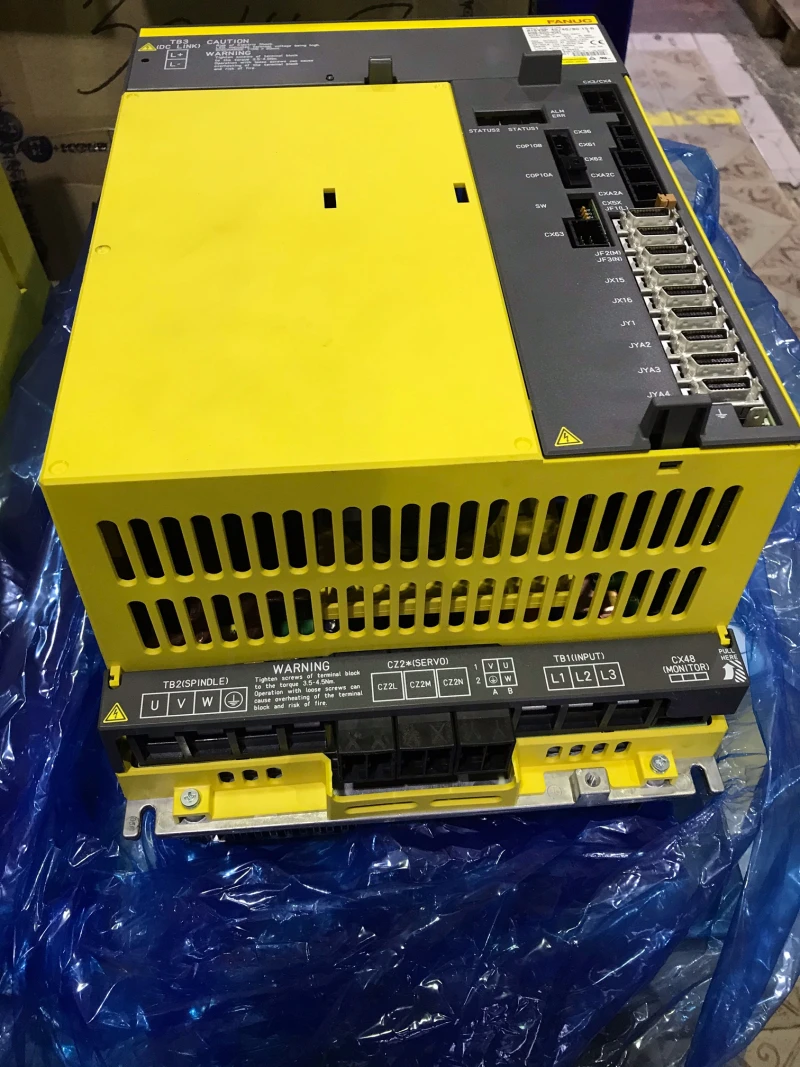
Усилитель для приводов подачи FANUC. Применяется, когда диагностика показывает отказ силовой части, а не ошибку в программе.

Кабель FANUC для замены повреждённого участка линий связи, если по итогам проверки обнаружены обрыв или износ. Совместимость уточняйте по артикулу и документации станка.
Соседние ошибки группы PS
PS0011 часто идёт в одной цепочке диагностики с другими сигналами группы PS: все они указывают на нарушение формата или логики блока. Это опасно тем, что оператор, исправив один блок, сразу натыкается на следующий. Таблица поможет быстро сориентироваться. Формулировки и номера зависят от серии стойки — сверяйтесь с руководством.
| Код | Что означает | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| PS0011 | Не задана подача (NO FEEDRATE COMMANDED) | Нет F в блоке интерполяции, F0, смена G94/G95 | Модальное F и режим подачи перед блоком |
| PS0003 | Слишком много цифр в значении (TOO MANY DIGITS) | Значение адреса длиннее допустимого формата | Формат вывода постпроцессора |
| PS0005 | После адреса нет данных (NO DATA AFTER ADDRESS) | Буква адреса без числа, обрезанная строка | Конец блока и лишние символы |
| PS0041 | Интерференция коррекции на радиус | Радиус инструмента больше элемента контура | Траекторию и значение радиуса в таблице |
| PS0070 | Нет места в памяти программ | Память стойки заполнена | Список программ и свободный объём |
Общий перечень кодов семейства — на странице коды ошибок FANUC.
FAQ: частые вопросы
Что означает ошибка FANUC PS0011?
Стойка не нашла значение подачи F в блоке, где оно необходимо (G01, G02, G03, резьба), либо подача равна нулю или недопустима. Это ошибка программы, а не отказ оборудования.
Нужно ли задавать F в каждом блоке с G01?
Нет, F модальна и действует до замены. Но её нужно задать в первом рабочем блоке и после смены режимов G94/G95, а также учитывать сброс при запуске с середины программы.
Почему PS0011 появляется после запуска программы с середины?
При поиске блока или рестарте модальные данные, включая F, могут не восстановиться. Задайте нужные G-коды и подачу вручную в режиме MDI либо используйте штатный рестарт программы.
Может ли ошибку вызвать постпроцессор CAM?
Да. Постпроцессор может выводить F только при её изменении или округлять малые значения до нуля. Проверьте формат вывода подачи и настройки повторения F в начале операции.
Как отличить PS0011 от неисправности привода?
При PS0011 ось не движется, сигналов SV и SP нет, а сообщение возникает на одном и том же блоке. Если сигнал появляется на заведомо рабочих программах или сопровождается тревогами привода, проверяйте аппаратную часть по руководству станка.
Заключение
PS0011 — сигнал не об отказе оборудования, а о том, что в блоке с рабочей подачей стойка не нашла значения F. В подавляющем большинстве случаев причина — пропущенная подача, смена режима G94/G95, запуск с середины программы или особенность постпроцессора. Последовательная проверка блока, модальных данных и способа запуска решает задачу без замены узлов.
Если после исправления программы остановки сопровождаются тревогами привода или нестабильной работой осей, обратитесь к специалистам ООО «Эффективное производство»: поможем разобраться с диагностикой и подобрать комплектующие FANUC по артикулу и параметрам вашего станка.
Связанные материалы
Читайте также